
หลักการ สถานการณ์ และความเหมาะสม
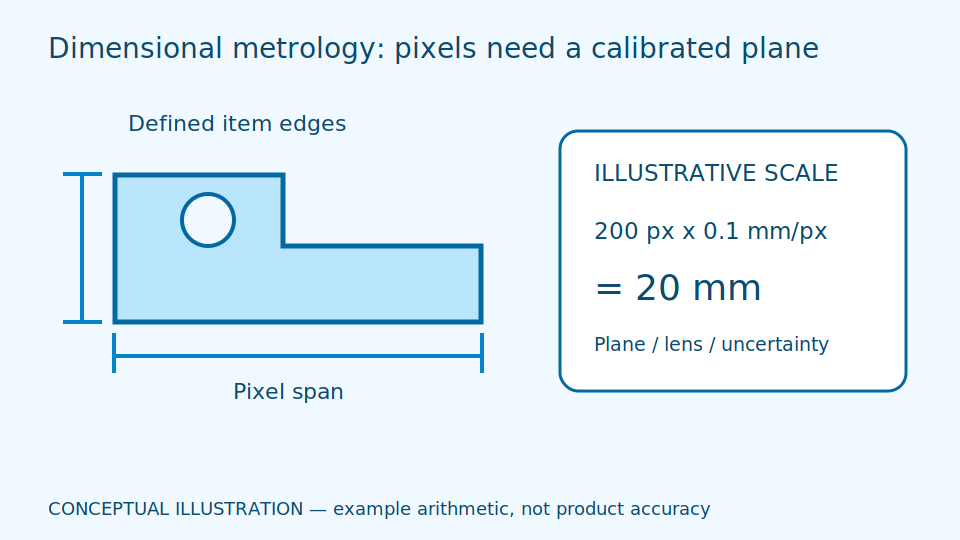
การวัดขนาดด้วยภาพแปลงพิกเซลเป็นหน่วยจริงด้วยเรขาคณิตที่สอบเทียบแล้ว ต้องประเมิน lens distortion ระนาบวัด และความไม่แน่นอน เหมาะกับขอบที่เห็นชัดและรูปทรงที่ระบุได้ ไม่ใช้ความละเอียดกล้องแทน accuracy ของการวัด
พิกเซลเป็นจุดในภาพ ไม่ใช่มิลลิเมตรโดยตัวมันเอง วัตถุใกล้กล้องดูใหญ่กว่าวัตถุไกล lens distortion คือความบิดจากเลนส์ ส่วน datum คือแนวหรือจุดอ้างอิงตามแบบ การวัดรูจากขอบนอกโดยใช้คนละ datum อาจได้ตัวเลขต่างทั้งที่ภาพชัด ผู้อ่านจึงต้องรู้ก่อนว่าระยะใดต้องวัดและอ้างกับส่วนใด ไม่เริ่มจากการเลือกกล้องจำนวนพิกเซลสูงสุด
uncertainty budget คือบัญชีแหล่งความไม่แน่นอน เช่น การหาขอบ สเกล อุณหภูมิ และการวางชิ้นงาน การยึดด้วย jig ช่วยทำซ้ำแต่เพิ่ม tooling ส่วนการวัดแบบวางอิสระต้องชดเชยตำแหน่งและประเมินความผิดพลาดเพิ่ม ควรเลือกวิธีตาม tolerance หรือช่วงยอมรับของแบบ โดยให้ผู้เชี่ยวชาญวัดอนุมัติ decision rule สำหรับผลใกล้ขอบ ไม่บังคับผ่านจากตัวเลขที่มีหลายตำแหน่งทศนิยมแต่ไม่รู้ความไม่แน่นอน
เลื่อนแผนภาพซ้าย–ขวาเพื่อดูรายละเอียดครบทุกส่วน
ตัวอย่างเชิงออกแบบ
ตัวอย่างเชิงออกแบบ: วัดระยะรูบนแผ่นที่ยึดบน jig โดยใช้ชิ้นอ้างอิงในระนาบเดียวกัน เมื่อแผ่นยกจาก jig ให้ปฏิเสธการวัดแทนการใช้สเกลเดิมซึ่งผิดเพราะ perspective
ตัวเลขสมมติ: แบบยอมรับระยะ 20.0 บวกหรือลบ 0.1 มิลลิเมตร ผลภาพเป็น 20.08 และความไม่แน่นอนที่ประเมินไว้บวกหรือลบ 0.05 ช่วงผลจึงเป็น 20.03 ถึง 20.13 ซึ่งทับขอบยอมรับ 20.10 ต้องใช้กติกาตัดสินที่ตกลงไว้หรือพักตรวจ ไม่กล่าวว่าผ่านเพียงเพราะค่ากลางต่ำกว่าขอบ
ผู้ดูแลอาจเลือกปรับ jig ให้ระนาบคงที่หรือใช้วิธีวัดที่รองรับความสูงต่างกัน วิธีแรกง่ายแต่จำกัดรูปทรง วิธีหลังซับซ้อนและต้องตรวจอ้างอิงใหม่ ทดลองชิ้นมาตรฐานหลายตำแหน่งและให้ผู้วัดตรวจผลซ้ำ ไม่ใช้การทำชิ้นงานเสียหรือเปลี่ยนเครื่องจักรผลิตนอกข้อกำหนดเพื่อสร้างตัวอย่าง
ข้อมูลนำเข้าและเงื่อนไขเริ่มต้น
ต้องมี drawing datum tolerance ชิ้นอ้างอิงที่สอบกลับได้ ช่วงอุณหภูมิ และข้อมูล repeatability ของการจับยึด ระบุว่าต้องวัดสองมิติหรือรูปทรงสามมิติจริง
ชิ้นอ้างอิงที่สอบกลับได้มีหลักฐานเชื่อมกับมาตรฐานการวัด เก็บฉบับแบบ เลนส์ โฟกัส และวันที่สอบเทียบ repeatability คือความใกล้กันเมื่อวัดซ้ำภายใต้เงื่อนไขเดียว ไม่ใช่ความถูกต้องกับค่าจริง
ผลควรมีระยะ หน่วย datum ความไม่แน่นอน และเงื่อนไขภาพที่ใช้ พร้อมสถานะไม่วัดเมื่อระนาบผิด ไม่แสดงศูนย์แทนขอบที่หาไม่พบ เพราะคนอาจนำไปตัดสินขนาดโดยไม่เห็นข้อจำกัด
ขั้นตอนทดลองและเชื่อมงาน
- 1สอบเทียบกล้องและตรวจระนาบอ้างอิงด้วยชิ้นมาตรฐาน
- 2นิยามการหาขอบและ datum ให้ตรง drawing
- 3ทำซ้ำหลายตำแหน่ง ผู้วาง และวัน แล้วสร้าง uncertainty budget
การประเมินและเกณฑ์ตรวจรับ
เทียบกับเครื่องมืออ้างอิงที่เหมาะกับ tolerance รายงาน bias repeatability และความไม่แน่นอน กำหนด decision rule ใกล้ขีดจำกัดล่วงหน้า ไม่บังคับผ่าน/ตกเมื่อช่วงความไม่แน่นอนทับ tolerance
bias คือความต่างเชิงระบบจากอ้างอิง การวัดซ้ำใกล้กันยังอาจผิดไปทิศเดียวกันทุกครั้ง ตรวจหลายขนาด ตำแหน่ง และผู้วาง เพื่อไม่ให้ผลดีเฉพาะกลางภาพหรือชิ้นเดียว
ให้ผู้วัดตามสูตรและพารามิเตอร์จากข้อมูลเดียวกันได้ ตรวจชิ้นอ้างอิงหลังเปลี่ยนโฟกัสหรืออุปกรณ์ ไม่ใช้ผลสอบเทียบเดิมรับงานต่อเมื่อเรขาคณิตเปลี่ยน และบันทึกสาเหตุของผลพักตรวจไว้
กรณีล้มเหลวและข้อจำกัด
เงา ครีบ และขอบโปร่งใสทำให้ตำแหน่งขอบต่างจากรูปทรงจริง วัตถุต่างระนาบใช้สเกลเดียวไม่ได้ การสอบเทียบไม่รับรองตลอดไปหลังกล้องขยับ เปลี่ยนโฟกัส หรืออุณหภูมิเปลี่ยน
perspective คือการเปลี่ยนขนาดที่เห็นตามระยะและมุม ภาพสองมิติไม่บอกความสูงทุกส่วน การขยายจากแผ่นเรียบสู่รูปทรงสามมิติต้องเปลี่ยนวิธีและหลักฐาน ไม่สรุปจากความแม่นในระนาบเดิม
มาตรฐานความไม่แน่นอนใช้เป็นแนวทางการวัด ไม่ใช่คำรับรองเครื่องมือหรือสินค้าที่ตรวจ การเสนอวัดละเอียดขึ้นต้องพิสูจน์ทั้งระบบ ไม่อ้างความละเอียดกล้องเป็นค่าความแม่นที่ส่งมอบแล้ว
เลื่อนแผนภาพซ้าย–ขวาเพื่อดูรายละเอียดครบทุกส่วน
รายการตรวจสอบก่อนใช้งาน
- datum ตรงข้อกำหนดชิ้นงานหรือไม่
- ชิ้นอ้างอิงสอบกลับได้และอยู่ในระนาบเหมาะสมหรือไม่
- มี decision rule สำหรับผลใกล้ขอบ tolerance หรือไม่